
Jaki jest czas cyklu spawania zgrzewarki punktowej MFDC?
Zostaw wiadomość

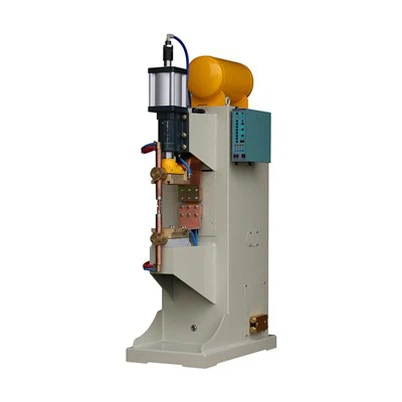
Jako dostawca zgrzewarek punktowych MFDC (prądu stałego średniej częstotliwości) zrozumienie czasu cyklu spawania ma kluczowe znaczenie zarówno dla nas, jak i naszych klientów. Czas cyklu spawania zgrzewarki punktowej MFDC to koncepcja wieloaspektowa, która obejmuje kilka etapów i na którą wpływają różne czynniki. Na tym blogu zagłębimy się w to, jaki jest czas cyklu zgrzewania zgrzewarki punktowej MFDC, czynniki na niego wpływające i jego znaczenie w procesie spawania.
Zrozumienie cyklu spawania zgrzewarki punktowej MFDC
Cykl spawania zgrzewarki punktowej MFDC składa się zazwyczaj z czterech głównych etapów: czasu ściskania, czasu zgrzewania, czasu przetrzymywania i czasu wyłączenia.
Czas ściskania
Czas ściskania jest początkową fazą cyklu zgrzewania. Na tym etapie elektrody zgrzewarki punktowej stykają się z obrabianymi przedmiotami i przykładana jest określona siła. Siła ta zapewnia właściwy kontakt elektrod z elementami spawanymi, co jest niezbędne do efektywnego przekazywania ciepła podczas procesu spawania. Czas trwania ściskania zależy od kilku czynników, takich jak grubość i materiał obrabianych przedmiotów, a także rodzaj zastosowanych elektrod. Na przykład grubsze przedmioty mogą wymagać dłuższego czasu ściskania, aby zapewnić odpowiedni docisk.
Czas spawania
Czas zgrzewania to okres, w którym prąd elektryczny przepływa przez elementy obrabiane w miejscu styku elektrod. Ciepło wytwarzane przez opór elektryczny w punkcie styku powoduje stopienie i stopienie obrabianych przedmiotów. Czas trwania zgrzewania jest krytyczny, ponieważ bezpośrednio wpływa na jakość spoiny. Jeżeli czas zgrzewania jest zbyt krótki, elementy mogą nie zostać prawidłowo stopione, co może skutkować słabym spoiną. Z drugiej strony zbyt długi czas zgrzewania może doprowadzić do nadmiernego wydzielania się ciepła, co może skutkować odkształceniem detali lub uszkodzeniem elektrod. Optymalny czas spawania zależy od takich czynników, jak materiał i grubość detali, prąd spawania i siła elektrody.
Czas zatrzymania
Po upływie czasu zgrzewania rozpoczyna się czas przetrzymywania. Na tym etapie elektrody w dalszym ciągu wywierają nacisk na obrabiane przedmioty bez przepływu prądu elektrycznego. Czas utrzymywania pozwala na zestalenie się roztopionego metalu i utworzenie silnego wiązania pomiędzy przedmiotami obrabianymi. Podobnie jak czasy ściskania i spawania, czas trzymania zależy również od takich czynników, jak materiał i grubość obrabianych przedmiotów. Grubsze elementy zwykle wymagają dłuższego czasu przetrzymywania, aby zapewnić prawidłowe zestalenie spoiny.
Czas wolny
Czas wyłączenia jest ostatnim etapem cyklu spawania. Na tym etapie elektrody są odsuwane od obrabianego przedmiotu, a spawarka przygotowuje się do kolejnej operacji spawania. Czas wyłączenia jest stosunkowo krótki w porównaniu do pozostałych etapów cyklu spawania i służy głównie do resetowania maszyny i przygotowania do kolejnego spawania.
Całkowity czas cyklu spawania jest sumą czasu ściskania, czasu zgrzewania, czasu przetrzymywania i czasu wyłączenia. Jest to ważny parametr w procesie spawania, gdyż bezpośrednio wpływa na produktywność operacji spawania. Krótszy czas cyklu spawania oznacza, że w danym okresie można wykonać więcej spawów, zwiększając ogólną produktywność procesu produkcyjnego.
Czynniki wpływające na czas cyklu spawania
Na czas cyklu spawania zgrzewarki punktowej MFDC może wpływać kilka czynników. Zrozumienie tych czynników jest niezbędne do optymalizacji procesu spawania i osiągnięcia pożądanej jakości i produktywności spoiny.
Materiał i grubość obrabianych przedmiotów
Materiał i grubość detali to dwa najważniejsze czynniki wpływające na czas cyklu spawania. Różne materiały mają różne właściwości elektryczne i termiczne, które mogą wpływać na wytwarzanie i przenoszenie ciepła podczas procesu spawania. Na przykład materiały o wysokiej rezystancji elektrycznej, takie jak stal nierdzewna, wymagają więcej ciepła do stopienia i stopienia w porównaniu z materiałami o niskiej rezystancji elektrycznej, takimi jak aluminium. W rezultacie czas spawania elementów ze stali nierdzewnej może być dłuższy niż w przypadku elementów aluminiowych.

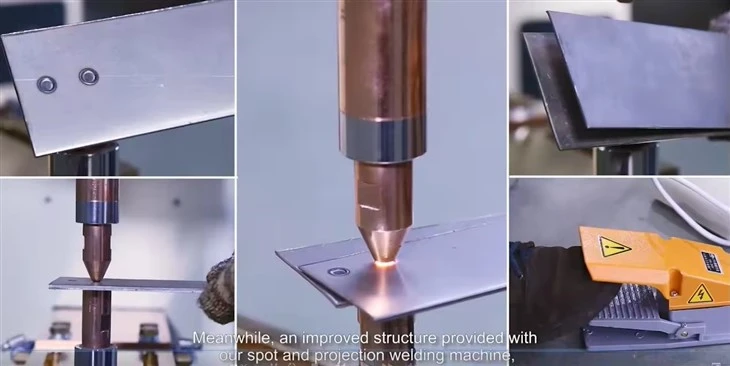
Podobnie grubość detali wpływa również na czas cyklu spawania. Grubsze elementy wymagają większej ilości ciepła, aby przeniknąć i stopić się ze sobą, co zazwyczaj skutkuje dłuższym czasem ściskania, zgrzewania i trzymania. Na przykład spawanie dwóch blach stalowych o grubości 3 mm zajmie więcej czasu niż spawanie dwóch blach stalowych o grubości 1 mm.
Prąd spawania i siła elektrody
Prąd spawania i siła elektrody to dwa krytyczne parametry w procesie spawania, które mogą znacząco wpłynąć na czas cyklu spawania. Prąd spawania określa ilość ciepła wytwarzanego w miejscu styku elektrod z przedmiotem obrabianym. Wyższy prąd spawania może wytworzyć więcej ciepła w krótszym czasie, skracając czas spawania. Jednakże zwiększenie prądu spawania zwiększa również ryzyko przegrzania i uszkodzenia obrabianych przedmiotów i elektrod. Dlatego prąd spawania należy dokładnie dostosować w zależności od materiału i grubości detali.
Siła elektrody odgrywa również ważną rolę w procesie spawania. Większa siła elektrody może poprawić kontakt między elektrodami a przedmiotami obrabianymi, zmniejszając opór elektryczny i zwiększając efektywność wymiany ciepła. Może to skutkować krótszym czasem spawania. Jednakże nadmierna siła elektrody może również powodować deformację przedmiotów obrabianych lub uszkodzenie elektrod. Dlatego też, aby uzyskać najlepsze wyniki spawania, należy zoptymalizować siłę elektrody.
Ustawienia maszyny i system sterowania
Ustawienia i system sterowania zgrzewarki punktowej MFDC mogą również wpływać na czas cyklu zgrzewania. Nowoczesne zgrzewarki punktowe MFDC wyposażone są w zaawansowane systemy sterowania, które pozwalają na precyzyjną regulację czasu zgniotu, czasu zgrzewania, czasu przetrzymania i czasu wyłączenia. Te systemy sterowania mogą również monitorować i dostosowywać parametry spawania w czasie rzeczywistym w oparciu o informacje zwrotne z czujników, zapewniając stałą jakość spoin i skracając czas cyklu spawania.
Na przykład niektóre zgrzewarki punktowe MFDC są wyposażone w adaptacyjne systemy sterowania, które mogą automatycznie regulować prąd spawania i siłę elektrody w zależności od materiału i grubości przedmiotu obrabianego. Może to pomóc zoptymalizować proces spawania i skrócić czas cyklu spawania.
Znaczenie czasu cyklu spawania
Czas cyklu spawania jest ważnym parametrem w procesie spawania, ponieważ ma znaczący wpływ zarówno na jakość, jak i produktywność operacji spawania.
Jakość spoiny
Czas cyklu spawania ma bezpośredni wpływ na jakość spoiny. Właściwy czas cyklu spawania zapewnia prawidłowe stopienie elementów obrabianych, co skutkuje mocnym i niezawodnym spoiną. Jeżeli czas cyklu spawania jest zbyt krótki, elementy spawane mogą nie zostać całkowicie stopione i stopione, co może skutkować słabym spoiną i słabymi właściwościami mechanicznymi. Z drugiej strony zbyt długi czas cyklu spawania może powodować nadmierne wytwarzanie ciepła, co może skutkować odkształceniem detali, uszkodzeniem elektrod i obniżeniem jakości spoiny. Dlatego optymalizacja czasu cyklu spawania jest niezbędna do uzyskania wysokiej jakości spoin.
Produktywność operacji spawalniczej
Czas cyklu spawania ma również bezpośredni wpływ na produktywność operacji spawania. Krótszy czas cyklu spawania oznacza, że w danym okresie można wykonać więcej spawów, zwiększając ogólną produktywność procesu produkcyjnego. Jest to szczególnie ważne w środowiskach produkcyjnych o dużej skali, gdzie maksymalizacja produktywności ma kluczowe znaczenie dla obniżenia kosztów i zwiększenia konkurencyjności.
Optymalizując czas cyklu spawania, producenci mogą skrócić czas produkcji i zwiększyć wydajność swoich operacji spawalniczych. Może to prowadzić do znacznych oszczędności kosztów i poprawy rentowności.
Wniosek
Podsumowując, czas cyklu zgrzewania zgrzewarki punktowej MFDC to złożona koncepcja, która obejmuje kilka etapów i na którą wpływają różne czynniki. Zrozumienie czasu cyklu spawania i czynników na niego wpływających jest niezbędne do optymalizacji procesu spawania i osiągnięcia pożądanej jakości i produktywności spoiny.
Jako dostawca zgrzewarek punktowych MFDC dokładamy wszelkich starań, aby zapewnić naszym klientom wysokiej jakości sprzęt spawalniczy i wsparcie techniczne. NaszZgrzewarka punktowa o średniej częstotliwości,Zgrzewarka punktowa średniej częstotliwości, IInwertorowa zgrzewarka punktowa DCzostały zaprojektowane tak, aby zapewnić precyzyjną kontrolę czasu cyklu spawania i innych parametrów spawania, zapewniając stałą jakość spoiny i wysoką produktywność.
Jeśli chcesz dowiedzieć się więcej o naszych zgrzewarkach punktowych MFDC lub masz jakiekolwiek pytania dotyczące czasu cyklu spawania, skontaktuj się z nami w celu dalszej dyskusji i potencjalnego zamówienia. Cieszymy się na współpracę z Państwem, aby spełnić Państwa potrzeby spawalnicze.
Referencje
- „Podręcznik spawalniczy”, Amerykańskie Towarzystwo Spawalnicze.
- „Zasady zgrzewania oporowego”, RWMA (Sojusz Producentów Zgrzewania Oporowego).